Webinar: Contenimento elevato nei processi di liofilizzazione
In questo webinar, Scott Patterson, vicepresidente del supporto tecnico per il settore farmaceutico e biofarmaceutico presso ILC Dover, analizza l'uso di isolatori flessibili monouso nei processi di liofilizzazione ad alto contenimento. Affronta le sfide legate al mantenimento del contenimento durante il funzionamento del liofilizzatore, tra cui la movimentazione dei vassoi, i punti di trasferimento e l’ergonomia. Scott mette in evidenza i vantaggi dei sistemi monouso rispetto ai tradizionali isolatori a parete rigida, sottolineandone la capacità di ridurre le esigenze di pulizia, le fasi di convalida e i costi operativi, mitigando al contempo i rischi di contaminazione incrociata.
Scott approfondisce inoltre la durata e le prestazioni degli isolatori monouso, facendo riferimento ai dati provenienti da test su modelli surrogati e studi di contenimento per dimostrarne l’efficacia nella protezione sia degli operatori che dei prodotti. Risponde alle domande del pubblico sulla sostenibilità, sui metodi di smaltimento e sul ruolo dei dispositivi di protezione individuale, sottolineando la praticità e l'efficienza dei sistemi monouso. Questo webinar sottolinea la leadership di ILC Dover nel campo delle tecnologie innovative di contenimento, fornendo approfondimenti su come queste soluzioni migliorino la flessibilità, la sicurezza e l'efficienza in termini di costi nella produzione farmaceutica.
Guarda il video - Webinar “Alto contenimento nei processi di liofilizzazione”, presentato da Scott Patterson, vicepresidente del settore farmaceutico e biotecnologico
Per caricare questo contenuto, approva le preferenze dei cookie e consenti i cookie richiesti.
Trascrizione
Introduzione
[Kyle] 0:03 – Buongiorno o buon pomeriggio a tutti, a seconda di dove vi trovate, e benvenuti al webinar di oggi.
Mi chiamo Kyle, lavoro per Business Review, e oggi sarò il vostro conduttore. È un piacere avere con noi ILC Dover, che presenta il proprio webinar dal titolo “ : High Containment Lyophilization Processes” ( : processi di liofilizzazione ad alto contenimento) .
L'ospite di oggi è Scott Patterson, vicepresidente del supporto tecnico per il settore farmaceutico e biofarmaceutico. Vorrei darvi il benvenuto sulla nostra piattaforma per webinar, On24.
Noterai che questo webinar è accessibile tramite browser, quindi se dovessi perdere la connessione per qualsiasi motivo, ti basterà cliccare sul link che hai ricevuto via e-mail per ricollegarti alla sessione.
Se avete domande da porre, potete inviarle tramite il widget delle domande. Basta inserirli nella casella nell'angolo in alto a sinistra dello schermo, cliccare su "Invia" e, alla fine, dedicheremo un po' di tempo a rispondere a eventuali domande o commenti che vorreste condividere.
Se hai bisogno di assistenza, ti preghiamo di utilizzare il widget di aiuto. Puoi spostare, ridimensionare e ingrandire a schermo intero qualsiasi finestra che hai davanti per vedere meglio le diapositive.
Ma per ora, permettetemi di dare il benvenuto a Scott Patterson. A te la parola, Scott.
[Scott Patterson] 1:00 – Grazie, Kyle. Ancora una volta, benvenuti a tutti al nostro webinar.
Il nostro webinar di oggi è “ : alto contenimento per i processi di liofilizzazione” . Ci concentreremo sull'uso della tecnologia di isolamento monouso per scopi di alto contenimento.
Panoramica del programma
[Scott Patterson] 1:27 – Oggi, nel nostro programma, tratteremo una serie di argomenti relativi all’alto livello di contenimento, partendo dalla sfida rappresentata dal contenimento quando si lavora con un liofilizzatore.
Daremo una rapida occhiata a un esempio di utilizzo singolo, in modo da illustrare chiaramente come funziona questa tecnologia.
Lo scopo dell'utilizzo della tecnologia di isolamento è quello di proteggere il prodotto, gli operatori e l'ambiente o l'area di lavorazione. Esamineremo questo aspetto e forniremo alcuni esempi di soluzioni concrete applicate ai liofilizzatori e alle specifiche configurazioni di contenimento.
Come sempre, quando si ricorre a sistemi ad alto contenimento, la tecnologia di trasferimento per lo spostamento dei materiali in entrata e in uscita rappresenta un elemento fondamentale. Vedremo quindi quali sono le opzioni disponibili in termini di tecnologia di trasferimento e poi il vero valore dell’utilizzo della tecnologia monouso per il contenimento elevato, tra cui la riduzione delle operazioni di pulizia e di convalida e il risparmio sui costi.
Come ha detto Kyle, alla fine dedicheremo un po’ di tempo alle vostre riflessioni e domande, quindi vi invitiamo, ancora una volta, a inviarle utilizzando l’apposita casella per digitare le vostre domande; le esamineremo alla fine del webinar.
Le sfide tipiche dei liofilizzatori
[Scott Patterson] 2:38 – Ecco quindi il tipico sistema di liofilizzazione e la sfida è: come possiamo contenerlo?
Soprattutto in questo modello tipico, la porta deve aprirsi e chiudersi. Nella maggior parte dei casi, il sistema di contenimento deve essere installato a posteriori sul liofilizzatore, quindi gran parte di questo lavoro viene svolto sul posto. Tuttavia, i nuovi sistemi sono spesso soggetti a misure di contenimento, e l’approccio è sostanzialmente lo stesso per quanto riguarda il modo in cui il sistema ad alto livello di contenimento può essere adattato al liofilizzatore.
Il punto fondamentale, ancora una volta, è la porta e il fatto di mantenerla ben salda mentre viene aperta e chiusa. Ma, in realtà, stiamo valutando l’ergonomia, e una questione importante quando si cerca di integrare un liofilizzatore è garantire una buona ergonomia agli operatori nella gestione dei vassoi, del prodotto e così via.
I punti di trasferimento, che approfondiremo più avanti nel webinar, sono sempre fondamentali. In questa configurazione tipica, non tutti i liofilizzatori sono uguali.
Questo modello è un po’ più semplice rispetto al liofilizzatore a più vassoi mostrato nella diapositiva precedente. La “porta della pizza”, come viene spesso chiamata, è un po’ più facile da gestire poiché i vassoi vengono movimentati in un unico punto, per così dire, a un’unica altezza.
Quindi, non tutti i liofilizzatori sono uguali. Vedremo un paio di esempi diversi, tra cui un sistema di liofilizzazione molto, molto difficile da contenere, e poi alcuni di quelli più semplici e di dimensioni più ridotte, con approcci diversi per il contenimento di questi sistemi.
Concetti di base sull'isolatore monouso
[Scott Patterson] 4:23 – Ecco quindi il concetto di base dell'utilizzo di un isolatore monouso per il contenimento in un liofilizzatore.
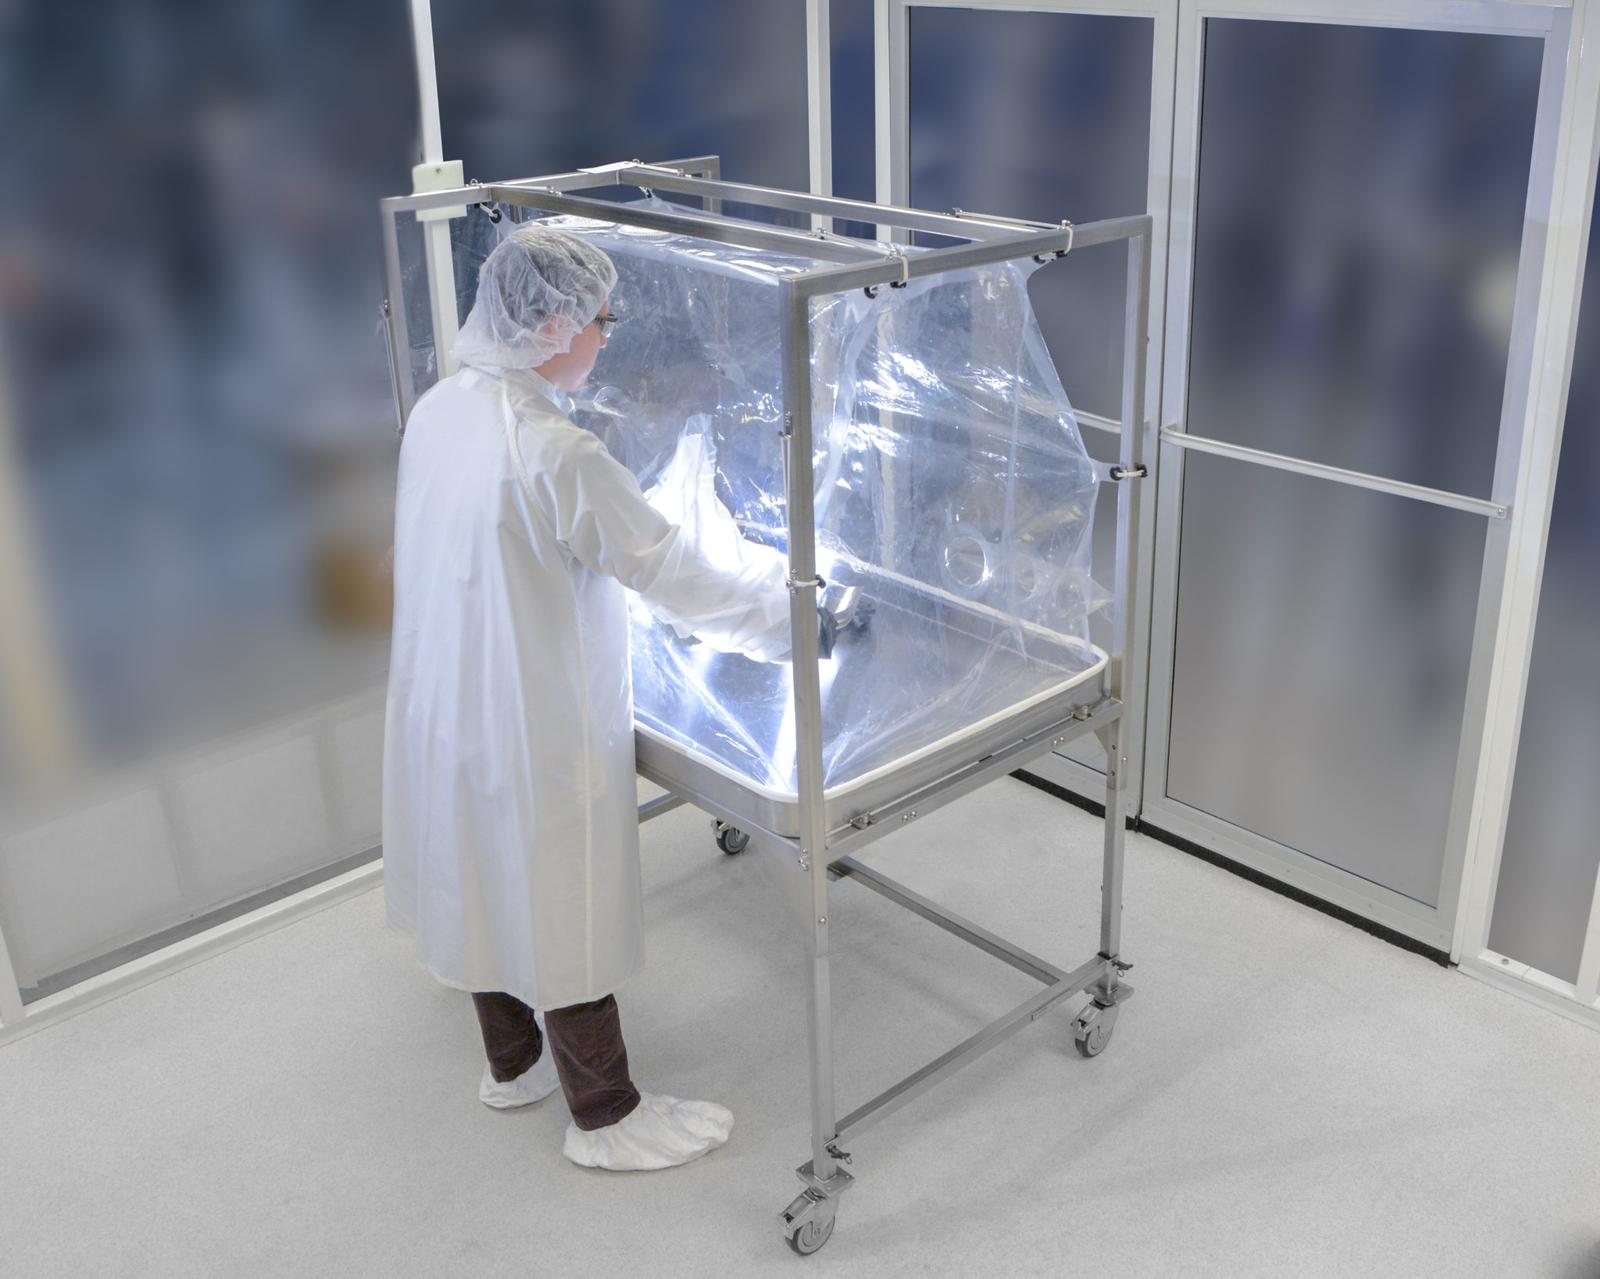
Questa foto che vediamo qui a destra ritrae, per così dire, la “sorella” del liofilizzatore: un essiccatore a vassoi utilizzato nella produzione di principi attivi farmaceutici (API). Ma la sfida è esattamente la stessa. Abbiamo diversi vassoi e una porta che deve aprirsi e chiudersi.
Attraverso i guanti si vede come lavorano gli operatori all’interno dell’isolatore. L'elemento chiave dell'immagine che vi mostriamo qui è la posizione in cui si trova l'operatore. L'operatore si trova in posizione perpendicolare all'isolatore monouso in questione.
Lo scopo è quello di promuovere il concetto di ergonomia e di mostrare quanto sia facile per un operatore muoversi utilizzando questo tipo di tecnologia. Questo è uno degli aspetti fondamentali da considerare quando si parla di contenimento in un liofilizzatore: la possibilità per l’operatore di muoversi e maneggiare i vassoi.
Breve storia dei sistemi di contenimento flessibili
[Scott Patterson] 5:46 – Ecco quindi una breve panoramica sulla contenenza flessibile e sui prodotti monouso: non si tratta di una tecnologia nuova.
La tecnologia monouso ha raggiunto la piena maturità nel 1997, grazie all’intuizione di Eli Lilly, che aveva constatato, nel proprio processo di produzione farmaceutica, che i composti che stava sviluppando stavano diventando sempre più potenti. Hanno dovuto adottare misure di contenimento più rigorose per proteggere gli operatori e l'ambiente.
All’inizio, l’idea di fondo era proprio questa: come proteggere gli operatori dall’esposizione a composti altamente potenti? Eli Lilly ha inoltre esaminato i costi elevati di elementi quali isolatori a parete rigida, cabine a flusso laminare, valvole a farfalla divise e tecnologie di questo tipo.
Quindi, anche loro avevano un obiettivo. L'obiettivo principale era garantire la sicurezza degli operatori, mentre il secondo obiettivo era il controllo dei costi. Attraverso i propri processi, sia quello di sintesi chimica che quello di lavorazione dei dosaggi solidi per somministrazione orale, questa tecnologia di contenimento flessibile — la tecnologia monouso — è stata introdotta nel processo per garantire un elevato livello di contenimento.
Quindi, non si tratta di una tecnologia nuova e ha ormai dato prova della propria efficacia da ben oltre 20 anni. Ma da nel 1997, quando si pensava di applicare la tecnologia monouso ai processi ad alto livello di contenimento, sono cambiate molte cose.
Certamente, secondo la definizione di “alto contenimento” del 1997, il parametro di riferimento era un livello di contenimento inferiore a un microgrammo per metro cubo. Oggi, il valore tipico è ben al di sotto di 0,1 microgrammi, ovvero 100 nanogrammi per metro cubo. Stiamo inoltre iniziando a sentire alcune aziende parlare di progetti volti a rimanere entro il limite dei picogrammi.
Contenimento in caso di fallimento del processo
[Scott Patterson] 8:29 – Quindi, una cosa che sappiamo è che in qualsiasi progetto o processo di contenimento, il contenimento sarà necessario.
In un processo perfetto come la liofilizzazione, se si tratta davvero di un processo perfetto, non abbiamo affatto bisogno di alcun sistema di contenimento. Il prodotto che entra nel liofilizzatore è in forma liquida, quindi il rischio legato alla manipolazione di un liquido è davvero molto basso.
Il prodotto si trova, diciamo, in una fiala, dotata di un tappo posto sulla parte superiore. Quindi, abbiamo un prodotto in forma liquida contenuto in un recipiente chiuso, il che significa che il rischio è estremamente basso. Anche dopo il processo di liofilizzazione, il prodotto esce dal liofilizzatore all’interno di un contenitore chiuso — la fiala — dotato di un tappo sulla parte superiore, che rimane chiuso.
Ma in realtà non è affatto così. Di solito, nei processi, nulla va come previsto e possono verificarsi eventi che causano una situazione di instabilità.
Possono verificarsi situazioni come la rottura delle fiale all’interno del liofilizzatore o la caduta delle fiale all’interno dello stesso. Grazie al processo di liofilizzazione, ora abbiamo particelle solide che vengono disperse nell'aria e che comportano un rischio di esposizione per gli operatori e per l'ambiente.
Il sistema di contenimento è stato predisposto per consentire di effettuare i controlli necessari in tali condizioni di anomalia. Lo verifichiamo utilizzando il sistema di gestione dei rischi ICH Q9 e effettuando una valutazione dei rischi.
Se si esamina una valutazione dei rischi relativa alla manipolazione del prodotto nel liofilizzatore, è evidente che il processo è destinato a fallire. È normale che si verifichino condizioni di fuoriuscita, pertanto il sistema di contenimento è progettato per far fronte ai rischi specifici individuati durante la valutazione dei rischi.
Tecnologia e funzionalità degli isolatori monouso
[Scott Patterson] 10:31 – Allora, la tecnologia degli isolatori monouso: in cosa consiste esattamente?
È multiuso. Inizialmente, quando il prodotto viene introdotto nel liofilizzatore, può essere utilizzato per proteggerlo. Anche in questo caso, il prodotto dovrebbe trovarsi in un contenitore chiuso, ma vogliamo proteggerlo dalla contaminazione proveniente dall'ambiente circostante, dagli operatori e così via.
Il nostro primo obiettivo in questo processo è proteggere il prodotto. Quindi, grazie al processo di liofilizzazione, ora disponiamo di un composto potente in forma solida. Quindi, non abbiamo più a che fare con un liquido, ma con un solido. Ora stiamo valutando misure di protezione per gli operatori, al fine di proteggerli da quel potente composto.
Lo facciamo attraverso il controllo ambientale dell’isolatore. In molti casi, ricorriamo al controllo della pressione nell’isolatore, che può comportare sia una pressione positiva durante la fase di carico sia una pressione negativa durante la fase di scarico.
Ma la cosa fondamentale in questo caso è proprio prestare attenzione all'ergonomia e assicurarsi di aver progettato un sistema di contenimento che consenta all'operatore di lavorare in modo molto ergonomico.
La tecnologia alternativa che prevede l'uso di un sistema di barriere per aree riservate o semplicemente l'utilizzo della camera bianca è spesso molto più semplice dal punto di vista ergonomico rispetto a un isolatore. Tuttavia, in entrambi questi casi, non riescono a garantire tutti i vantaggi che la tecnologia di isolamento offre realmente.
Certamente, una camera bianca va decisamente contro la concezione moderna di contenimento. Quando è necessario un contenimento, l'idea è quella di contenerlo il più vicino possibile alla fonte, senza utilizzare la stanza stessa come dispositivo di contenimento.
Certamente, una camera bianca priva di qualsiasi tecnologia di contenimento o soluzione ingegneristica, in cui si ricorra esclusivamente ai DPI, risulta la soluzione più semplice da gestire per un operatore. Ma ricorrere a questo tipo di ragionamento comporta anche molti rischi.
Isolamento delle pareti rigide e problemi ergonomici
[Scott Patterson] 12:47 – Abbiamo quindi tutti constatato, nel campo della tecnologia di isolamento, le difficoltà che si presentano con gli isolatori a parete rigida.
Ancora una volta, se ricordate la prima immagine che abbiamo esaminato, quella con l’isolatore monouso, l’operatore era in grado di lavorare comodamente a 90 gradi rispetto all’isolatore. In questo caso, come spesso accade, nonostante le migliori pratiche di progettazione dell’isolatore — che prevedono l’uso di prototipi e prove per simulare le condizioni operative effettive — gli elementi che non è possibile controllare sono proprio gli operatori: la loro altezza, le dimensioni delle loro mani e le diverse caratteristiche individuali.
E così, molto spesso, ci ritroviamo con sistemi ergonomici davvero scadenti.
Inoltre, capita spesso che un processo subisca delle modifiche: può cambiare una parte del processo oppure l’intero requisito nell’isolatore.
Pertanto, quando utilizziamo sistemi monouso, ci troviamo a dover gestire entrambe le cose.
Innanzitutto, dal punto di vista ergonomico, realizziamo una parete flessibile dotata di interfacce a guanto per garantire agli operatori la massima libertà di movimento.
Anche in questo caso, utilizziamo un sistema di corde elastiche con questo isolatore flessibile per consentire all’operatore di avere una completa libertà di movimento e così via. Quindi, in realtà, i problemi ergonomici che si riscontrano se considerati isolatamente vengono ridotti al minimo quando si utilizza una tecnologia a parete flessibile monouso.
Ma in realtà, poi si arriva alla seconda parte: ovvero che il processo può cambiare o addirittura che il prodotto finale e ciò che viene fatto nell’isolatore possano essere diversi. E questo vale anche per il liofilizzatore.
E quindi, nel campo della tecnologia monouso, ciò può essere facilmente adattato. Quindi, per definizione, è monouso: l’isolatore viene utilizzato e poi smaltito. La prossima versione dell'isolatore potrebbe essere modificata per apportare eventuali cambiamenti necessari, e ciò avviene con estrema facilità.
Quando si utilizza un isolatore a parete rigida, cercare di sostituire una porta per i guanti, spostare la posizione dei guanti e così via risulta estremamente costoso, poiché richiede una nuova convalida e comporta spese elevate.
Pertanto, l'ergonomia e la capacità di adattamento e modifica in un sistema monouso sono fondamentali.
A questo punto, riproduciamo un video per illustrare l'ergonomia di un sistema monouso.
In questo video vedrete che l'operatore sta sostanzialmente caricando la polvere in un sistema di macinazione. Lo stiamo esaminando attraverso la parete isolante.
Inoltre, anche nel caso degli isolatori monouso, la possibilità — ovvero la visibilità — di lavorare attraverso la parete e vedere cosa succede all’interno è fondamentale. Ma, come potete vedere, l’operatore è in grado di prelevare il materiale da un sacco e di caricarlo facilmente nell’isolatore.
E come potete vedere, non ha alcuna limitazione nei movimenti mentre si muove all’interno di questo isolatore.
Ed è proprio questo che proponiamo come valore aggiunto: l’ergonomia può essere quasi la stessa di quando si lavora senza tecnologia di isolamento.
Ecco quindi un ottimo esempio di come l'operatore possa muoversi agevolmente, maneggiare i prodotti e così via.
Inoltre, come si può vedere in questo video, è possibile osservare con i propri occhi la polvere che fuoriesce durante il trasferimento della polvere e così via.
Quindi, quando parliamo di contenimento elevato tramite l’uso di un isolatore monouso, abbiamo effettivamente la possibilità di ottenere un contenimento a livello di nanogrammi.
E in questo caso, anche quando c'è molta polvere visibile sospesa nell'aria, è possibile mantenere questa condizione.
Allora, passiamo subito a un altro video.
E tornando più direttamente al liofilizzatore: anche in questo caso, si tratta di una delle sfide che dobbiamo affrontare.
E potremmo definirlo più o meno come “Da non provare a casa”, perché si tratta di uno dei liofilizzatori più complessi in termini di dimensioni e di porta, proprio per garantire il contenimento.
Allora, abbiamo una porta davvero enorme. Abbiamo dei vassoi che si trovano in posizione rialzata, e questo rende difficile il lavoro dell'operatore.
Ma in questa operazione vediamo che l'operatore deve prelevare il vassoio dal liofilizzatore al termine del processo di liofilizzazione e trasferirlo in una cappa a flusso laminare per le operazioni successive.
Quindi, ancora una volta, in questa strategia stanno effettivamente utilizzando i DPI come meccanismo principale per garantire la sicurezza degli operatori.
E poi utilizzano effettivamente la stanza principalmente come camera di contenimento, per poi inserire i vassoi nella cappa a flusso laminare.
Il concetto di isolatore SU: “Non provatelo a casa”
[Scott Patterson] 17:50 – Quindi, in questo caso, trattandosi di un’applicazione molto complessa, siamo riusciti a trovare una soluzione originale, illustrata graficamente in questo disegno. In questa soluzione è possibile farsi un’idea di come la tecnologia monouso possa essere adattata con estrema facilità.
Sebbene si tratti di un sistema complesso, come potete vedere l’operatore si trova, per così dire, in una cabina che lo separa completamente dal processo. All’interno di quella scatola, infila le mani nei guanti per estrarre i vassoi dal liofilizzatore.
Si nota la fila di guanti su entrambi i lati, in particolare sul lato destro dell’operatore, da dove questi può poi voltarsi e passare il vassoio a un altro operatore. L'operatore lo posizionerà quindi sul tavolo dietro al primo operatore.
Quindi, stiamo riproducendo esattamente ciò che abbiamo visto nel video: i vassoi vengono estratti dal liofilizzatore e poi collocati in un’area per svolgere ulteriori operazioni, scaricare i vassoi e così via. Ma tutto questo avviene all’interno di un isolatore, senza fare affidamento sui DPI o sulla stanza come metodo principale di contenimento.
Altri esempi
Esistono liofilizzatori di ogni tipo. L'ultimo che abbiamo visto era molto difficile, con una porta molto grande e diversi vassoi disposti in una posizione scomoda dal punto di vista ergonomico.
Ecco la parte più semplice: un piccolo liofilizzatore da laboratorio e per formulazioni, come quello che vediamo nella foto a sinistra. In questo caso, probabilmente non si tratta nemmeno di un’attività conforme alle norme cGMP. Lo vediamo installato in un ambiente di laboratorio, ma, ancora una volta, il cliente era interessato a disporre di un sistema di contenimento in caso di malfunzionamento.
A destra è possibile vedere un isolatore di pressione statica molto semplice. All'interno dell'isolatore non circola alcuna pressione positiva o negativa, ma l'isolatore di pressione statica è presente per far fronte a eventuali condizioni di anomalia. Qualsiasi sostanza che possa finire nell'ambiente rimane confinata all'interno dell'isolatore.
Quindi, un progetto molto essenziale e molto semplice per soddisfare tale requisito.
Ancora una volta, passando forse a una scala leggermente più ampia ma probabilmente nello stesso ambito, in termini di dimensioni dell’impianto pilota — qualcosa per la produzione di forniture cliniche — disponiamo di un liofilizzatore dotato di sportello e vassoi multipli.
Qui abbiamo installato lo stesso tipo di sistema isolante monouso. Anche in questo caso, si tratta di un approccio semplicistico, poiché si basa sulla pressione statica. Forse non si tratta di un ambiente conforme alle norme cGMP, ma, ribadisco, stiamo cercando di garantire il contenimento all’interno dell’isolatore in caso di condizioni anomale.
Come potete vedere, in basso a destra nel disegno del sistema di contenimento è raffigurato il sistema “bag-in, bag-out”. Questa è una delle tecnologie di trasferimento che esamineremo brevemente in questa sede.
Ecco quindi una domanda del sondaggio. Lascio la parola al nostro conduttore per la domanda del sondaggio.
Domanda del sondaggio
[Kyle] 20:56 – Grazie, Scott. È giunto il momento del nostro primo sondaggio.
Leggo velocemente la domanda: seleziona un'opzione e clicca su "Invia". La prossima diapositiva mostrerà i risultati in tempo reale.
La nostra domanda è: prendereste in considerazione l'utilizzo di un isolatore monouso in un processo asettico per ridurre il rischio di contaminazione da particelle o da carica batterica?
Le opzioni sono:
- In questi processi utilizziamo già isolatori monouso.
- Se si utilizzano isolatori monouso, intendi dire che bisogna riutilizzarli e sterilizzarli?
- Non utilizziamo isolatori monouso.
- Al momento non utilizziamo prodotti monouso, ma valuteremo questa possibilità.
Prenditi un momento per riflettere sulla tua risposta. Nel frattempo, Scott, vorresti approfondire questa domanda mentre il pubblico vota?
[Scott Patterson] 21:46 – Sì, è evidente che uno dei settori in crescita nel settore sia proprio quello della lavorazione asettica. Inoltre, il processo di liofilizzazione deve spesso essere effettuato in condizioni asettiche, quindi si tratta di un settore interessante.
Poiché è necessario garantire il contenimento e le condizioni asettiche, occorre considerare anche altri aspetti relativi alla contaminazione, al particolato e così via. È quindi interessante notare come le diverse aziende considerino le misure tecniche di controllo per questo tipo di processi.
[Kyle] 22:30 – Ok, ottimo. Questo avrebbe dovuto dare a tutti il tempo necessario per rifletterci sopra. Diamo un’occhiata ai risultati delle risposte.
[Scott Patterson] 22:48 – Sembra che la distribuzione sia piuttosto uniforme.
[Kyle] 22:55 – Sì, è vero. Scott, questo risultato è quello che ti aspettavi?
[Scott Patterson] 22:59 – Sì, credo che sia per quanto riguarda i processi asettici sia per la scelta della tecnologia, sia chiaro che la tecnologia tradizionale a pareti rigide, come gli isolatori a pareti rigide, sia stata la soluzione più diffusa. Tuttavia, si registra una crescente domanda di isolatori monouso.
Ambiente all'interno di un isolatore monouso
[Scott Patterson] 23:19 – Bene, allora continuiamo a esaminare le soluzioni di contenimento che sono state applicate ai liofilizzatori. Quindi, anche in questo caso, stiamo passando da un processo non conforme alle norme cGMP a un isolatore dotato di un ambiente interno controllato. Quindi, all’interno si tratterebbe, diciamo, di un ambiente di classe A o di classe B. Quindi non è considerato asettico, ma si tratta comunque di un ambiente controllato che permette di creare uno spazio pulito.
Ciò avviene tramite un sistema a pressione negativa o a pressione positiva. Quindi, in genere, nel processo di liofilizzazione si ha una pressione positiva e si utilizza un sistema con filtri HEPA per ricambiare l’aria all’interno e ottenere così un livello di particolato così basso da raggiungere il grado A. Ancora una volta, c'è una leggera differenza di pressione tra l'interno dell'isolatore e l'esterno, ma si tratta di una tecnologia comune che consente di controllare l'ambiente interno per creare quello spazio pulito.
Quindi si tratta di un passo avanti rispetto agli esempi di pressione statica che abbiamo fornito, che potrebbero effettivamente fornire il prodotto in un ambiente GMP oppure no. Ecco sicuramente qualcosa per la modalità di produzione.
E il passo successivo consiste nel creare condizioni asettiche all’interno dell’isolatore monouso. Quindi sta diventando sempre più comune dotare l'isolatore di una sezione asettica per il processo di liofilizzazione. Il sistema monouso è il processo più diffuso per garantire condizioni asettiche, compreso l'uso del vapore di perossido di idrogeno (il processo VHP) per effettuare la sterilizzazione.
E così, ancora una volta, lo stesso sistema che regola la pressione — creando una pressione positiva all’interno — contribuisce anche a garantire il corretto svolgimento dei cicli del processo VHP, dalla deumidificazione a tutte le fasi necessarie per creare quella condizione asettica.
Quindi, in questo caso, l’isolatore monouso può offrire il vantaggio di poter essere riutilizzato. Può essere sottoposto a più cicli oppure, potenzialmente, per ridurre il rischio di contaminazione incrociata, può essere effettivamente un isolatore monouso e venire smaltito dopo l'uso, in modo da mitigare il rischio di qualsiasi contaminazione incrociata.
La tecnologia di trasferimento: un ruolo fondamentale nel contenimento
[Scott Patterson] 25:48 – Passando ora alla tecnologia di trasferimento, essa svolge un ruolo fondamentale nel contenimento. È piuttosto facile isolare il processo e garantire un elevato livello di contenimento, ma ovviamente dobbiamo far entrare e uscire il prodotto, dato che si tratta di un processo. Dobbiamo quindi avvalerci di diverse tecnologie per gestire tali trasferimenti in entrata e in uscita.
Le diverse tecnologie potrebbero essere utilizzate per motivi diversi, considerando, ancora una volta, quale sia la fase successiva del processo di trasferimento dei materiali. Quando estraiamo i materiali dal liofilizzatore, dove vengono trasferiti? In cosa consiste la procedura? Il trasferimento richiederà nuovamente misure di contenimento durante il trasferimento del prodotto? Abbiamo riscontrato casi in cui, proprio perché si tratta di una sostanza liquida, non è stata prestata particolare attenzione al contenimento. Allora, il trasferimento richiederà misure di contenimento? Qual è la dimensione dei materiali oggetto del trasferimento? Questo può essere un fattore determinante per stabilire quale tecnologia utilizzare e come effettuare il trasferimento.
I trasferimenti richiederanno un controllo asettico? È necessario mantenere condizioni di sterilità durante il trasferimento all’interno e all’esterno dell’isolatore ingegnerizzato? A ben vedere, esistono diverse tecnologie. Uno dei più comuni è il Rapid Transfer Port (RTP). Qui a sinistra vi mostriamo un semplice isolatore flessibile, un isolatore monouso, dotato di RTP, per così dire.
In questo caso, proprio come nei sistemi a parete rigida, la flangia alfa è progettata per essere fissata in modo permanente all’isolatore. Quindi, come potete vedere a destra, i contenitori che trasportano il prodotto in entrata e in uscita sono dotati della flangia beta per il collegamento con quella flangia alfa. È quindi multiuso e consente di effettuare più trasferimenti da e verso l’isolatore.
Inoltre, c'è la borsa "beta", visibile nella foto in basso a destra. Il Beta Bag combina la tecnologia della porta di trasferimento rapido e i relativi vantaggi, tra cui la possibilità di effettuare trasferimenti asettici, con la tecnologia flessibile monouso del Beta Bag. La borsa Beta offre inoltre un buon rapporto qualità-prezzo in termini di dimensioni ed è leggermente più leggera da trasportare, il che le conferisce alcuni vantaggi.
Un'altra opzione è rappresentata dalla tecnologia dei pass box, estremamente diffusa negli isolatori a parete rigida, come illustrato a destra. Come potete vedere, questo isolatore sulla destra è dotato di un piccolo vano in cui i materiali vengono immessi in modo controllato, dopodiché lo sportello si apre per far uscire il prodotto. La stessa tecnologia è illustrata a sinistra, ma nella versione flessibile monouso. La camera di trasferimento utilizza delle cerniere per far passare il materiale all’interno e all’esterno.
È una tecnologia valida, che offre numerose possibilità di applicazione. Tuttavia, tra le difficoltà figurano le dimensioni del trasferimento, sia in termini di ingombro che di peso. Come potete vedere, in particolare sul lato destro, lo spazio di carico sugli isolatori è relativamente ridotto e potrebbe rendere difficile spostare oggetti ingombranti e pesanti. All'interno dell'isolatore, questi oggetti potrebbero poter essere maneggiati solo con un guanto.
Inoltre, nel caso dei sistemi con camera di passaggio, occorre prestare attenzione all’uso multiplo della camera stessa. Ogni volta che lo esponiamo all’aria, c’è un rischio. È quindi necessario effettuare un'analisi dei rischi per valutare i potenziali rischi di esposizione.
La tecnologia successiva è quella "bag-in-bag-out", che in realtà è la tecnologia monouso. Questo sistema è estremamente efficace per le grandi dimensioni e, grazie al sistema di isolamento, non occupa molto spazio. A sinistra si può notare che si tratta, in sostanza, di un’estensione dell’isolatore monouso. Si tratta di un manicotto flessibile collegato al sistema di isolamento.
L'immagine al centro mostra il trasferimento — in questo caso, di polvere — nel manicotto. Poi c'è una sigillatura sicura e, per così dire, un processo di aggraffatura separato per separare il manicotto dal sistema di contenimento. A questo punto, questo materiale può passare alla fase successiva o a qualsiasi altra operazione necessaria.
Il vantaggio di questo sistema, rispetto a quello con la camera di trasferimento, è che il manicotto, come si vede sul lato sinistro, non è mai entrato nell’area di contenimento. Il manicotto è completamente pulito e può essere maneggiato dagli operatori dall’esterno, per poi essere prelevato e trasferito ovunque sia necessario. Utilizzando una chiusura ermetica e un processo separato, come il sistema di aggraffatura, ciò può essere realizzato senza alcun rischio di esposizione né di esposizione del prodotto all’ambiente esterno.
Infine, esaminiamo la tecnologia delle valvole a farfalla a sezione divisa. Si tratta di una tecnologia interessante perché combina il concetto di elevato contenimento con quello di trasferimento. Alcuni dei sistemi attualmente disponibili possono essere utilizzati anche in un processo asettico, consentendo così trasferimenti asettici.
In questo caso, mostriamo la valvola a farfalla a sezione divisa collegata a una bottiglia di plastica. Una delle difficoltà legate alle valvole a farfalla divise, tuttavia, è la dimensione del condotto di trasferimento. Per loro natura, si tratta di valvole a farfalla e, quando si aprono, il wafer — in questo caso, un sistema a due wafer — si trova proprio al centro del trasferimento.
Invece di avere, ad esempio, una valvola a farfalla a due metà con un diametro di 6 pollici e un’apertura effettiva di 6 pollici, si hanno in sostanza due semilune separate dal disco della valvola posto al centro. È una buona tecnologia e si presta a determinati tipi di trasferimento, ma a causa dei limiti di dimensioni e della presenza del wafer al centro, può risultare in qualche modo limitante.
Riduzione della validazione delle procedure di pulizia e risparmio sui costi
[Scott Patterson] 32:11 – Quindi, in questa sede daremo uno sguardo alla convalida della pulizia nel processo di liofilizzazione e ad alcuni dei risparmi sui costi ad essa associati.
Il confronto che faremo nelle prossime due diapositive riguarda l’isolatore monouso e l’isolatore a pareti rigide. Tuttavia, potremmo effettuare analisi simili anche per altre tecnologie comunemente utilizzate nella liofilizzazione, tra cui i sistemi RAB o semplicemente l’uso della camera bianca.
In tali casi, valuteremmo fattori quali i costi energetici e la manutenzione dei sistemi di filtraggio HEPA, dei locali e così via. Prenderemmo inoltre in considerazione le modalità di monitoraggio e pulizia della camera bianca, la pulizia e la manutenzione delle barriere di contenimento (RAB) e la quantità di DPI necessaria, in particolare quando la camera bianca funge da principale meccanismo di contenimento.
Non solo valuteremmo il costo dei DPI, ma anche il tempo necessario per indossare gli indumenti protettivi e svolgere le attività correlate. Questi sono i tipi di fattori che includeremmo in tali confronti.
In questa sede, tuttavia, ci concentreremo su un rapido confronto tra isolatori monouso e isolatori a pareti rigide.
Ma prima di approfondire l'argomento, ecco la nostra seconda domanda del sondaggio. Lascio la parola al nostro conduttore affinché risponda a questa domanda del sondaggio.
[Kyle] 33:20 – Ok, grazie. Ed ora passiamo a un altro sondaggio. Se qualcuno si fosse perso la prima, basta selezionare un'opzione, cliccare su "Invia" e attendere la diapositiva successiva per visualizzare i risultati in tempo reale.
La domanda è:
Ritieni che i prodotti monouso riducano le procedure operative standard (SOP) di convalida della pulizia nei tuoi processi?
- Nei nostri processi non utilizziamo prodotti monouso.
- Sì, abbiamo constatato che i prodotti monouso sono efficaci.
- No, siamo comunque tenuti a pulire i prodotti monouso.
Ancora una volta, prenditi un momento per rifletterci sopra. Scott, ti andrebbe di approfondire un po’ questa domanda?
[Scott Patterson] 34:06 – Sì. Insomma, è un argomento interessante, e in un certo senso la decisione spetta sempre a ciascuna azienda, in particolare all’interno del reparto qualità.
Le decisioni su come e quando utilizzare i prodotti monouso — e su come valutare la pulizia, che si tratti di decontaminazione finalizzata alla rimozione o di pulizia completa — variano notevolmente.
Si osserva infatti una serie di strategie messe in atto dai reparti qualità delle diverse aziende. Si tratta davvero di un'occasione per capire come ogni processo, e in realtà ogni azienda, affronti l'implementazione dei prodotti monouso dal punto di vista della pulizia.
[Kyle] 34:45 – Ok, ottimo. È un lasso di tempo sufficiente perché tutti possano votare, quindi vediamo com’è andata.
Ecco fatto. Ecco, ancora una volta, i risultati. Ti salta all’occhio qualcosa al riguardo, Scott?
[Scott Patterson] 34:57 – Sì, è chiaro. Una parte consistente dei nostri partecipanti ha dichiarato di aver riscontrato l'efficacia dei prodotti monouso.
Ciò mette in evidenza il fatto che la tecnologia monouso non è poi così nuova. Tuttavia, la gamma di processi a cui viene applicato si sta ampliando in modo significativo.
Ciò ci indica che la tecnologia monouso viene implementata in un’ampia gamma di processi.
[Kyle] 35:31 – Ok, ottimo. Passiamo ora alla parte finale del webinar.
Linee guida “Superfici non a contatto con il prodotto situate in prossimità di prodotti aperti”
[Scott Patterson] 35:44 – E così torniamo al discorso sulla pulizia. In una recente pubblicazione della Parenteral Drug Association si affronta un tema che sta suscitando un acceso dibattito tra gli esperti del settore: le superfici non a contatto con il prodotto.
Di solito è semplice: una superficie è o una superficie a contatto con il prodotto oppure una superficie non a contatto con il prodotto. Da questo punto di vista, la situazione è generalmente netta.
Tuttavia, in questa pubblicazione della Parenteral Drug Association, la discussione verte sul contatto indiretto con il prodotto. La questione si fa interessante perché la definizione di “contatto indiretto con il prodotto”, a differenza della categorizzazione netta tra “contatto con il prodotto” e “nessun contatto con il prodotto”, si riferisce alle superfici che si trovano in prossimità di prodotti aperti.
È una definizione perfetta e, come illustrato in questa guida, è direttamente applicabile alle situazioni che coinvolgono i liofilizzatori.
In un liofilizzatore, i vassoi e l’area all’interno dell’apparecchio non sono, dal punto di vista tecnico, superfici a contatto con il prodotto. Tuttavia, si trovano nelle immediate vicinanze di prodotti potenzialmente aperti. Se un tappo si stacca o si verifica qualcosa di simile, il rischio che particelle sospese nell'aria entrino nel prodotto diventa molto concreto.
Tenendo presente questo, quando si lavora con un liofilizzatore e con la tecnologia di isolamento ad esso associata, tutte queste superfici sono considerate aree che devono essere pulite per prevenire il rischio di contaminazione incrociata.
È proprio questo lo scopo di tutto ciò. Sebbene, per definizione, si possa sostenere che le superfici dell’isolatore non entrino in contatto con i prodotti, esse si trovano in stretta vicinanza a prodotti potenzialmente aperti.
Come indicato in queste linee guida, dobbiamo trattarle come superfici a contatto con il prodotto, utilizzando metodi di pulizia convalidati.
L'isolatore monouso riduce i tempi e i costi di pulizia
[Scott Patterson] 37:55 – Allora, vediamo cosa significa. Se si utilizza un liofilizzatore, sarà necessario pulire le superfici: si tratta di superfici in acciaio inossidabile, riutilizzabili.
Tuttavia, se consideriamo la tecnologia di isolamento che potrebbe essere applicata, ci troviamo di fronte a una situazione ben diversa.
Nell'immagine riportata sono raffigurati isolatori sostanzialmente identici che eseguono lo stesso processo. L'isolatore a parete rigida è raffigurato in basso a sinistra, mentre quello flessibile si trova al centro. Si trattava di isolatori identici, ma quello flessibile era stato sviluppato appositamente per consentire di eseguire la convalida durante il processo, realizzare lotti di convalida del prodotto e così via.
Si può notare la differenza nelle esigenze di pulizia. Per l'isolatore a parete rigida, l'area da pulire — ovvero la superficie che deve essere pulita — è di circa 20.000 pollici quadrati. Si tratta di una quantità enorme di lavoro di pulizia, senza contare le superfici dei guanti, che possono essere tra le più difficili da pulire.
Al contrario, per quanto riguarda l’isolatore monouso, lo smaltiremo dopo l’uso. In sostanza, non è necessaria alcuna pulizia. Potrebbero esserci alcune piccole operazioni di inumidimento o preparazione, ma abbiamo praticamente eliminato tutte le operazioni di pulizia.
Eliminando la pulizia, eliminiamo anche le procedure operative standard (SOP) ad essa associate. Come tutti sappiamo, ridurre le SOP rappresenta un enorme vantaggio. Inoltre, eliminiamo i processi di convalida legati a tali procedure operative standard (SOP).
La tecnologia monouso offre un ulteriore vantaggio interessante rispetto a quella a pareti rigide. Nel processo di isolamento mediante liofilizzazione, si tende a eseguire prove con guanti e prove di integrità sui sistemi a pareti rigide, il che richiede un’ulteriore procedura operativa standard (SOP).
Grazie alla tecnologia monouso, è possibile verificare l'integrità dell'intero gruppo in fabbrica prima che venga spedito al cliente per l'utilizzo. Ciò riduce il numero di procedure operative standard (SOP), i requisiti di convalida e i costi associati.
Tutto ciò contribuisce alla riduzione dei costi, alla riduzione dei rischi e a una maggiore efficienza nell'utilizzo delle attrezzature e della tecnologia.
Qui vediamo il principale vantaggio della tecnologia monouso: la possibilità di smaltire il sistema anziché pulirlo, riducendo in modo significativo i costi e migliorando l'efficienza complessiva.
Dati provenienti da test standardizzati?
[Scott Patterson] 40:24 – Quindi, riflettiamo anche sulle prestazioni della tecnologia monouso. Quali sono le sue capacità?
All'inizio del webinar abbiamo mostrato una diapositiva da cui emerge che, in termini di prestazioni di contenimento, i progetti di contenimento puntano attualmente a valori inferiori a 100 nanogrammi per metro cubo.
E per quanto riguarda il contenimento nel processo di liofilizzazione? Proprio come nel caso del nostro amico Sasquatch, è davvero molto, molto raro trovare dati sul contenimento della liofilizzazione.
Il motivo è che ottenere i dati può risultare difficile. È possibile ottenere dati in tempo reale su questi processi? In genere, non vengono effettuate molte valutazioni su prodotti in fase di lancio o già sul mercato. Di solito si ricorre alla metodologia dei test surrogati, ma in questo caso, come possiamo simulare il processo?
Nella liofilizzazione, si parte da un liquido. Nella migliore delle ipotesi, non ne subiremo alcuna conseguenza. Quindi, il rischio è piuttosto basso e le misure di contenimento adottate servono in realtà a proteggere il prodotto da contaminazioni esterne, batteri e così via.
Dopo il processo di liofilizzazione, tuttavia, sussiste il rischio di contaminazione e di esposizione attraverso l’aria. È proprio in questi casi che il contenimento dell’isolamento assume un’importanza fondamentale. Ma come possiamo riprodurre quella situazione ai fini dei test?
È un processo molto difficile da riprodurre e sul quale raccogliere dati. Ciò rende difficile stabilire con certezza quali siano le prestazioni di un isolatore in un processo di liofilizzazione.
Ci basiamo invece su serie di dati provenienti da processi simili. Ad esempio, il protocollo ISPE SMEPAC viene solitamente applicato agli studi sul contenimento. Cerchiamo altre serie di dati che possano garantirci un elevato livello di affidabilità.
In fin dei conti, è proprio questo lo scopo del test SMEPAC: garantire un elevato livello di affidabilità sul fatto che il sistema di contenimento funzionerà come previsto.
Cronologia dei test e dati di riferimento
[Scott Patterson] 42:35 – Quindi, una delle soluzioni a cui faremmo riferimento è l’uso di un isolatore monouso. In questo caso, si tratta di un set di dati proveniente da un sistema di pesatura e dosaggio.
In questo caso, in un’operazione di pesatura e dosaggio, maneggiamo il prodotto senza alcuna protezione. La polvere all’interno, in questo caso, è un sostituto, e stiamo osservando la polvere dispersa nell’aria.
È evidente che dobbiamo isolare gli operatori dal processo. Credo che la chiave stia proprio nella scatola dorata al centro.
Come potete vedere, abbiamo misurato il particolato sospeso nell'aria all'interno dell'isolatore. In particolare, stavamo utilizzando un sistema a depressione e, in corrispondenza del filtro di estrazione, abbiamo rilevato 506 microgrammi per metro cubo di prodotto.
Quindi, sappiamo che all’interno c’era un problema e sappiamo che c’erano particelle sospese nell’aria. A destra si può vedere che l’isolatore ha superato il test, che richiedeva un livello di contenimento inferiore a 60 nanogrammi per metro cubo.
Per quanto riguarda le modalità di applicazione dell'analisi statistica, l'isolatore ha soddisfatto tutti i requisiti.
Utilizziamo serie di dati come questa per ovviare alla mancanza di dati sui liofilizzatori. Analizzando gli scenari di contenimento e le sfide derivanti da processi simili, possiamo iniziare a sviluppare un elevato grado di fiducia nel fatto che la tecnologia di isolamento funzionerà correttamente, anche in condizioni di malfunzionamento.
Ciò è particolarmente vero quando possiamo dimostrare che vi era un livello misurabile di particolato atmosferico, come in questo esempio.
Vantaggi in termini di costi rispetto ai sistemi a pareti rigide e riduzione dei rischi
[Scott Patterson] 44:15 – E, per concludere, diamo un’occhiata a questo confronto tra i sistemi monouso e quelli a parete rigida.
Da un punto di vista puramente analitico dei costi, ci concentriamo sulle spese in conto capitale (capex) e sulle spese operative (opex).
Ecco un’analisi molto sintetica che riporta solo i punti salienti.
Per quanto riguarda le spese in conto capitale, i progetti relativi ai dispositivi monouso comportano in genere un costo pari o inferiore al 20% di quello di un isolatore a parete rigida. Quindi, in questo confronto diretto, si registra un enorme risparmio in termini di spese in conto capitale.
Sappiamo inoltre che i tempi di implementazione di un sistema monouso sono molto più rapidi. I tempi di progettazione sono più brevi, i prototipi non sono così fondamentali poiché i sistemi flessibili si adattano meglio alle esigenze degli operatori, ed è possibile apportare modifiche anche dopo l’installazione iniziale dell’isolatore.
I tempi di realizzazione dei progetti sono notevolmente ridotti, e anche i tempi di avvio e di validazione sono molto più brevi. Quindi, in termini di investimenti, si registra un notevole risparmio sui costi.
Dal punto di vista retorico, viene spontaneo pensare: «Va bene, ma poi devo comprare i materiali di consumo». Tuttavia, è sempre necessario effettuare un confronto diretto tra i costi di pulizia di un isolatore a parete rigida e i costi di smaltimento di un isolatore monouso.
Abbiamo lavorato a progetti in cui i clienti completano letteralmente un processo, smaltiscono l’isolatore, ne installano un altro flessibile e sono pronti a produrre un prodotto diverso nel giro di poche ore. È impossibile farlo con un isolatore a parete rigida, viste le procedure di convalida della pulizia, i tempi di permanenza e gli altri processi richiesti.
Oltre ai costi quantificabili in termini di capex e opex, prendiamo in considerazione anche la mitigazione dei rischi.
La riduzione del rischio mediante l'uso di un isolatore monouso mira principalmente a prevenire la contaminazione incrociata. C'è sempre la possibilità che rimangano residui, ovvero tracce di prodotto non completamente rimosse da una superficie.
Se si ripensa al processo di liofilizzazione, le superfici che non entrano in contatto diretto con il prodotto, o che lo fanno solo indirettamente, in questo caso devono essere trattate come superfici a contatto con il prodotto. Vogliamo evitare che la polvere residua o quella rimasta si trasferisca dal Lotto 1 al Lotto 2 o dal Prodotto A al Prodotto B.
L'utilizzo della tecnologia monouso consente di eliminare completamente una serie di rischi. Nei sistemi monouso, la contaminazione viene gestita mediante la decontaminazione e il successivo smaltimento dell'isolatore.
D & R
[Kyle] 47:55 – Grazie mille.
Allora, a tutti voi che state guardando, inviateci le vostre domande. Basta digitare nel riquadro nell'angolo in alto a sinistra dello schermo, cliccare su "Invia" e attendere per sapere se vengono letti ad alta voce.
Ne stanno arrivando parecchie, quindi possiamo iniziare subito con questa domanda: un isolatore flessibile da parete è monouso o può essere utilizzato più volte?
[Scott Patterson] 48:11 – Giusto, è sempre questa la domanda, perché sembra proprio che, anche dopo l’uso, sia come nuovo. Non è una questione di robustezza.
Una tecnologia flessibile, se implementata correttamente, offre, in termini di robustezza, la possibilità di essere utilizzata per numerose operazioni. La domanda è sempre la stessa: perché pulirlo? La pulizia comporta dei costi rispetto allo smaltimento. E perché correre il rischio di contaminazione incrociata?
L'approccio generale del settore è quello di utilizzare i prodotti una sola volta e poi smaltirli, per evitare i costi e i rischi legati alla pulizia.
Ma non è per una questione di robustezza. Un isolatore ben realizzato, con i materiali giusti, potrebbe essere utilizzato per moltissimi cicli di produzione.
[Kyle] 49:16 – Ok, grazie. Passiamo alla domanda successiva: dopo aver utilizzato un isolatore monouso, come viene smaltito? È considerato una tecnologia sostenibile?
[Scott Patterson] 49:22 – Il metodo di smaltimento più comune per un sistema monouso — e, a titolo di riferimento, un isolatore tipico è realizzato in materiale flessibile a base di polietilene — è l'incenerimento.
Più il materiale è nocivo, maggiore è la probabilità che venga destinato all'incenerimento. Il polietilene può essere incenerito senza rischi per l'ambiente.
Esiste anche la possibilità di smaltirlo in discarica, a seconda del grado di contaminazione e del materiale in esso contenuto.
Per quanto riguarda la sostenibilità, si tratta di un argomento affascinante che viene approfondito parecchio nel settore biofarmaceutico. Dato che utilizziamo letteralmente migliaia di tonnellate di prodotti monouso, sorge spontanea la domanda: che fine fanno?
Gli studi dimostrano che il processo di pulizia — che richiede un elevato consumo di acqua, solventi ed energia — genera un flusso di rifiuti molto consistente. Spesso, anche quell’acqua contaminata viene destinata all’incenerimento.
Gli studi indicano che, dal punto di vista della sostenibilità, è più efficiente utilizzare un prodotto monouso e incenerirlo piuttosto che produrre acqua WFI, utilizzarla per la pulizia, contaminarla e poi incenerirla.
Sempre più studi dimostrano, quindi, che i prodotti monouso sono sostenibili.
[Kyle] 51:06 – Ok, ho qui una domanda molto interessante: è ancora obbligatorio l'uso dei DPI per gli operatori quando si utilizza un isolatore?
[Scott Patterson] 51:14 – Lavoriamo molto con i clienti su questo aspetto. La decisione spetta sempre a ciascuna azienda e dipende dai suoi requisiti di sicurezza.
Dipende anche da come si sentono i dipendenti e dal livello di rischio con cui si sentono a proprio agio.
La realtà è questa: dati, dati, dati.
Abbiamo collaborato con clienti che all’inizio utilizzavano DPI completi, compresi i respiratori con filtrazione d’aria motorizzati (PAPR). Grazie alla formazione, al monitoraggio e alla raccolta dei dati, sono riusciti a passare a dispositivi di protezione individuale meno sofisticati.
È possibile ridurre i requisiti relativi ai DPI, ma ciò che si osserva in genere è un andamento progressivo. Le aziende iniziano con un DPI completo per contenere ogni rischio, per poi ridurne l'uso man mano che raccolgono dati.
Alcune aziende preferiscono adottare un approccio “a doppia sicurezza”, ricorrendo a tecnologie di isolamento per garantire la sicurezza dell’ambiente e degli operatori, pur continuando a utilizzare i DPI come ulteriore livello di protezione.
[Kyle] 53:03 – Ok, grazie. Qualcuno qui ha chiesto: come si decontamina l’isolatore flessibile dopo aver scaricato i prodotti liofilizzati?
[Scott Patterson] 53:10 – Esistono diversi metodi, a seconda del composto.
Può essere un’operazione semplicissima, come bagnare con acqua utilizzando una lancia a spruzzo o dei flaconi spruzzatori. Alcune aziende vanno oltre, ricorrendo alla bagnatura con solventi o addirittura alla pulizia completa.
Gli isolatori monouso in polietilene sono generalmente resistenti ai solventi. Se la decontaminazione o la distruzione richiedono l'uso di un solvente, è possibile spruzzarlo all'interno dell'isolatore.
Il solvente può quindi essere raccolto all'interno dell'isolatore oppure scaricato. Successivamente, la procedura di rimozione dell’isolatore garantisce che né la sala né gli operatori siano esposti al rischio.
[Kyle] 54:28 – Ok, ottimo. Temo che il tempo a nostra disposizione per oggi sia finito; non mi resta quindi che rivolgere un grande ringraziamento a Scott per l’ottima presentazione e, naturalmente, a ILC Dover per aver sponsorizzato questa sessione.
A tutti coloro che stanno ascoltando: potreste aver riscontrato alcuni problemi audio con il secondo video. Quando tra poco verrà rilasciata la versione on-demand, il problema sarà risolto.
Non esitate a guardare la versione on demand quando sarà disponibile sul nostro sito web.
Dai un'occhiata ai nostri aggiornamenti quotidiani e unisciti al nostro gruppo LinkedIn, “Business Review Webinars”.
Grazie ancora a tutti. Spero che tutti si godano il resto della giornata.
Elevato livello di contenimento e risparmio sui costi grazie alla tecnologia degli isolatori monouso
Man mano che la potenza dei principi attivi continua ad aumentare, cresce anche la necessità di soluzioni di contenimento in grado di ridurre i rischi di contaminazione incrociata senza comportare costi eccessivi. ILC Dover desidera condividere con voi un white paper esclusivo che fornisce i dati a sostegno delle soluzioni di contenimento flessibili, oltre alle analisi dei costi dei prodotti monouso...